


Рольганги для оконного профиля: устройство, виды, точность и выбор
Оглавление
- Что такое рольганг для оконного профиля и зачем он нужен
- Какие бывают рольганги и системы измерения длины
- Из чего состоит рольганг для профиля
- От чего зависит точность резки профиля
- Как работают списки резки и автоматическое позиционирование
- Рольганг для пластикового и алюминиевого профиля
- Как выбрать рольганг для оконного производства
- Какие проблемы возникают при работе с рольгангом
- Как обслуживать рольганг
- Как рольганг влияет на автоматизацию оконного производства
- Что учитывать перед покупкой рольганга
- Что в итоге дает правильно выбранный рольганг
- Как проверялась информация
Конкретные параметры зависят от модификации и года выпуска оборудования, поэтому перед покупкой их следует сверять с актуальным техническим листом производителя.
Рольганг для оконного профиля — роликовая опора, которая поддерживает длинную заготовку и облегчает ее перемещение возле пилы или другого профильного оборудования. Такие системы применяют при обработке ПВХ-, алюминиевых и металлических профилей в производстве окон, дверей и светопрозрачных конструкций.
Под словом «рольганг» на практике понимают разные устройства. Простой роликовый стол только поддерживает материал. Измерительный рольганг дополнительно задает длину с помощью упора. Автоматический позиционер самостоятельно перемещает упор по координате, а приводной роликовый конвейер перемещает уже сам профиль.
Это различие принципиально: наличие двигателя еще не означает автоматическую подачу материала. Мотор может приводить только каретку измерительного упора.
Что такое рольганг для оконного профиля и зачем он нужен
Рольганг продолжает рабочую поверхность станка и принимает на себя часть веса длинного профиля. Заготовка опирается на вращающиеся ролики, поэтому оператору не приходится протягивать ее по неподвижной поверхности.
Рольганги особенно востребованы рядом с одноголовочными пилами, усорезными и вырубными станками. Например, Yilmaz для пилы ACK 550 предусматривает 3-метровый рольганг MKN 301 в стандартной комплектации, а среди опций — измерительные системы DKN 302/602, SKN 300/600 и автоматические упоры HDL 400/700. Это показывает, что роликовая поддержка и системы задания длины могут выступать разными вариантами оснащения станка.
Рольганг может:
- поддерживать профиль до и после зоны реза;
- облегчать ручную подачу;
- уменьшать провисание длинной заготовки;
- задавать длину при наличии упора;
- ускорять повторяющуюся резку одинаковых деталей;
- связывать отдельные операции в производственную линию.
Чем рольганг отличается от обычного рабочего стола
На обычном столе профиль скользит по неподвижной поверхности. На рольганге он движется по вращающимся роликам, поэтому сопротивление перемещению ниже.
Это не означает автоматического повышения точности реза. Роликовая поверхность лишь облегчает контролируемую подачу. За точность отвечают измерительная база, упор, станок, фиксация профиля, пильный диск и настройка всей системы.
Для окрашенного, анодированного или декоративного профиля важно также состояние контактных поверхностей: загрязнение или металлическая стружка способны повредить деталь даже при пластиковых роликах.
Какие бывают рольганги и системы измерения длины
Для оконного производства практично разделять оборудование по тому, что именно перемещается автоматически: ничего, только упор или сам материал.
| Тип оборудования | Что перемещает профиль | Как задается размер | Основное применение |
|---|---|---|---|
| Неприводной рольганг | Оператор вручную | Размер задается отдельно | Поддержка и подача профиля |
| Механический измерительный рольганг | Оператор вручную | Линейка и фиксируемый упор | Штучная и мелкосерийная резка |
| Рольганг с цифровым ручным упором | Оператор вручную | Упор перемещается вручную, размер отображается цифровым индикатором | Частая работа с разными размерами |
| Рольганг с автоматическим позиционером | Оператор перемещает профиль, привод перемещает упор | Размер задается через систему управления | Серийная резка и списки раскроя |
| Приводной роликовый конвейер | Профиль перемещается приводными роликами | Зависит от системы управления линии | Автоматические и поточные линии |
В документации производителей могут использоваться термины roller conveyor, length stop, measuring system, stop gauge, automatic positioning. Поэтому сравнивать оборудование лучше не по названию, а по функции.
Неприводные рольганги
Неприводной рольганг состоит из свободно вращающихся роликов на раме. Материал перемещает оператор.
Пример ручной неприводной системы — серия Yilmaz MKN. Производитель описывает MKN 150/300/301 как рольганги с ручным позиционированием: упор выставляется оператором и фиксируется механической тормозной системой, а размер контролируется по линейке. Предусмотрена работа с профилями длиной до 6 м и возможность установки возле пильного или копировально-фрезерного оборудования.
Такое решение рационально при небольшом объеме работ, если автоматическое позиционирование не требуется и размер контролируется другим способом.
Измерительные рольганги с механическим или цифровым упором
Измерительный рольганг имеет подвижный упор, относительно которого выставляется торец заготовки. Это позволяет повторять размер без новой ручной разметки каждой детали.
Yilmaz MKN 150/300/301, например, использует механическую систему: оператор вручную перемещает упор до нужного значения и фиксирует его механическим тормозом, а длина считывается по измерительной линейке.
Следующая ступень — Yilmaz DKN 302/602. Это рольганги с ручным позиционированием и цифровым дисплеем. Упор перемещается оператором с помощью маховика, фиксируется пневматической тормозной системой, а цифровой индикатор отображает длину профиля.
Цифровая индикация сама по себе не делает рольганг автоматическим.
Автоматический измерительный упор и приводной рольганг — не одно и то же
В автоматическом позиционере двигатель перемещает упор на заданную координату, но профиль может оставаться полностью ручным по подаче. У Yilmaz HDL 400/700 применяется сервоуправляемая система автоматического упора, которая может подключаться к пилам и другому профильному оборудованию и автоматически устанавливать требуемую длину.
Полностью автоматизированное перемещение материала работает иначе. Например, в обрабатывающе-пильном центре Yilmaz ALM 6510 производитель предусматривает автоматические узлы подачи, переноса, позиционирования, резки и дальнейшего перемещения профиля, а также автоматический загрузочный конвейер.
Поэтому перед покупкой нужно уточнить, что автоматизировано: установка длины, перемещение упора, подача профиля или весь цикл.
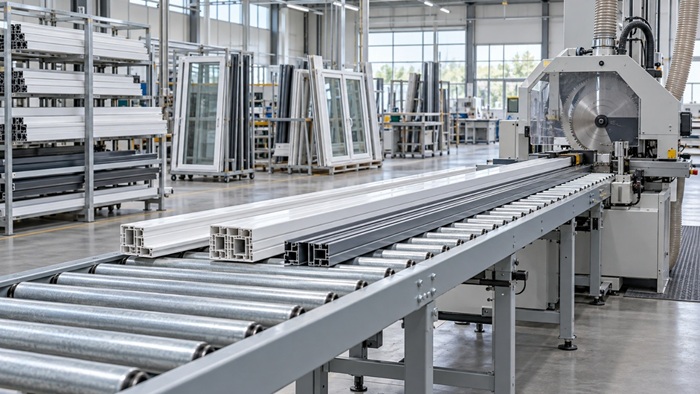
Рольганг поддерживает длинный оконный профиль и облегчает его подачу к пильному станку.
Из чего состоит рольганг для профиля
Базовая конструкция включает раму, опорные ножки, ролики, оси и подшипниковые узлы. В измерительных версиях добавляются направляющая, каретка и упор, а в автоматических — привод, датчик положения и система управления.
Для определения координаты могут использоваться энкодер или другая измерительная система; для перемещения каретки — сервопривод, электродвигатель или другой привод в зависимости от модели.
Ролики: материал, ширина и шаг
При выборе учитывают материал роликов, ширину, диаметр, шаг и допустимую нагрузку. Универсального сочетания для всех профилей нет.
Даже внутри линейки одного производителя геометрия рабочей поверхности может отличаться. У Yilmaz SKN 300/600 рабочая ширина рольганга составляет 250 мм, тогда как для MKN 300 встречается исполнение шириной 200 мм, а MKN 301 — 300 мм. Поэтому сравнивать рольганги только по общей длине неправильно.
Для декоративных поверхностей важен не только материал ролика, но и чистота. Твердая частица, застрявшая между профилем и роликом, способна оставить царапину независимо от того, выполнен ролик из стали, пластика или имеет защитное покрытие.
Зачем нужен измерительный упор
Упор формирует положение торца заготовки относительно плоскости реза. Простой упор перемещается и фиксируется вручную. Цифровая система добавляет считывание координаты, автоматическая — самостоятельно переводит каретку в заданное положение.
У Yilmaz SKN 300/600 используется компьютеризированный автоматический упор. Система поддерживает ручной и автоматический режимы, подготовку списков резки на оборудовании или через компьютер и последовательную работу по заданным размерам.
От чего зависит точность резки профиля
Паспортное значение позиционера нельзя автоматически считать точностью готовой детали.
Нужно различать:
- разрешение индикации — минимальный шаг, который отображает система;
- точность позиционирования — отклонение фактической координаты упора от заданной;
- повторяемость — способность снова занимать одну и ту же позицию;
- точность готовой детали — фактическое отклонение длины после резки.
Например, для Yilmaz SKN 300 и SKN 600 производитель указывает точность позиционирования ±0,2 мм. Для сервоуправляемой системы HDL 400/700 также заявлена повторяемая точность ±0,2 мм.
Эти значения относятся к конкретному оборудованию и не являются нормативом для всех рольгангов.
Почему важна база измерения
Размер должен отсчитываться от корректно заданной исходной точки относительно пильного диска. При установке измерительных систем Yilmaz MKN, DKN, SKN или HDL на конкретный станок положение упора необходимо согласовать с фактической плоскостью реза.
После монтажа недостаточно выставить только высоту рольганга. Нужно настроить нулевую точку, выполнить контрольный рез и измерить готовую деталь проверенным инструментом.
Почему точность упора и точность готовой детали различаются
Итоговый размер формируется всей измерительно-технологической цепочкой:
база станка → нулевая точка → позиционер → упор → профиль → зажим → пильный диск → рез → контроль детали.
На результат влияют люфт упора, положение профиля, прижим, геометрия станка, состояние диска и способ измерения готовой детали. Поэтому дисплей или позиционер с паспортной точностью 0,2 мм не означает автоматически рез готовой детали с отклонением ±0,2 мм.
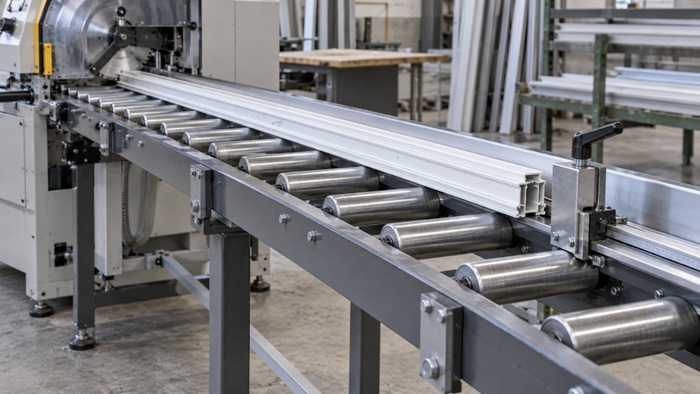
Измерительный упор позволяет задавать положение торца профиля и повторять нужный размер при серийной резке.
Как работают списки резки и автоматическое позиционирование
Автоматический позиционер может последовательно переходить между размерами из списка резки. Например, если задание содержит детали 1250, 1380, 1250 и 920 мм, привод переводит упор на очередную координату, но сам профиль оператор может продолжать подавать вручную.
Yilmaz SKN 300/600 позволяет создавать списки резки вручную или через компьютер, изменять их с сенсорного экрана и переносить программы через USB. В качестве дополнительного оснащения предусмотрен принтер штрихкодов.
HDL 400/700 позволяет хранить до 50 различных размеров, создавать и редактировать списки резки, а также передавать CSV-файлы через USB или Ethernet с использованием FTP-сервера. В качестве опции производитель также предлагает принтер штрихкодов и цифровую измерительную линейку.
Рольганг для пластикового и алюминиевого профиля
Один и тот же тип рольганга может применяться и с ПВХ-, и с алюминиевым профилем, если подходят нагрузка, геометрия роликов, рабочая высота и способ подключения. Например, Yilmaz ACK 550 рассчитана на прямую и угловую резку крупных профилей из ПВХ и алюминия и комплектуется рольгангом MKN 301, а в качестве опций предусматривает системы DKN, SKN и HDL.
При подборе учитывают не название материала, а фактическое сечение и массу заготовки. Профили рамы, створки, импоста, штульпа, штапика и дверной системы отличаются по геометрии; ПВХ-профиль со стальным армированием заметно меняет нагрузку на опоры.
Для окрашенного и анодированного алюминия, а также ламинированного ПВХ особенно важны чистота роликов и отсутствие острых кромок.
Как выбрать рольганг для оконного производства
Рольганг нужно выбирать как часть системы «профиль — опора — измерительный упор — станок».
Перед подбором фиксируют:
- максимальную длину, ширину, высоту и массу профиля;
- наличие стального армирования или пакетной подачи;
- рабочую высоту станка;
- направление подачи;
- требуемую длину опоры и ход упора;
- нагрузку в кг/м и общую допустимую нагрузку;
- материал, ширину, диаметр и шаг роликов;
- ручной, цифровой или автоматический способ задания размера;
- необходимость списков резки и обмена данными;
- способ механического соединения;
- сторону установки;
- требования к позиционированию и повторяемости.
Рабочая высота должна обеспечивать прохождение профиля без ступеньки, подъема или заметного провисания. Например, для рольгангов Yilmaz MKN 300 и MKN 301 в технических описаниях встречается рабочая высота около 900 мм, однако совместимость необходимо проверять относительно конкретного станка и исполнения рольганга.
Как правильно выставить рольганг относительно пилы
При монтаже проверяют:
- высоту поверхности роликов относительно стола станка;
- горизонтальность рольганга;
- продольное направление подачи;
- отсутствие ступеньки между опорой и станком;
- отсутствие провисания длинной заготовки;
- нулевую точку измерительной системы;
- повторяемость нескольких контрольных резов.
Если рольганг соединяется со станком, крепление должно быть жестким и не менять взаимное положение базы и упора. Yilmaz для ряда пил прямо предусматривает соответствующие рольганги и комплекты подключения: например, для MK 420/MK 450 предусмотрен MKN 300 и соединительный комплект для систем MKN и DKN.
| Условия производства | Рациональная конфигурация | Что проверить в первую очередь |
|---|---|---|
| Небольшой объем, размеры постоянно меняются | Неприводной рольганг | Высота, длина, нагрузка, материал роликов |
| Повторяющиеся детали, простая ручная резка | Механический рольганг с упором | Шкала, жесткость упора, рабочая длина |
| Частая смена размеров | Ручной позиционер с цифровой индикацией | Диапазон хода, способ считывания, калибровка |
| Серийная резка по перечню размеров | Автоматический позиционер упора | Точность, списки резки, интерфейсы, совместимость |
| Высокопроизводительная автоматическая линия | Приводной роликовый конвейер | Скорость подачи, датчики, зажимы и связь со станком |
Как понимать грузоподъемность рольганга
Килограммы на метр и общая допустимая масса — разные характеристики.
Например, для Yilmaz MKN 301 в техническом описании приводится нагрузка 30 кг/м, тогда как для MKN 300 встречается характеристика максимальной нагрузки 30 кг. Сравнивать эти значения как полностью одинаковые параметры нельзя — необходимо учитывать, как именно производитель или поставщик определяет нагрузку конкретного исполнения.
Перед покупкой характеристики разных моделей нужно привести к сопоставимому виду.
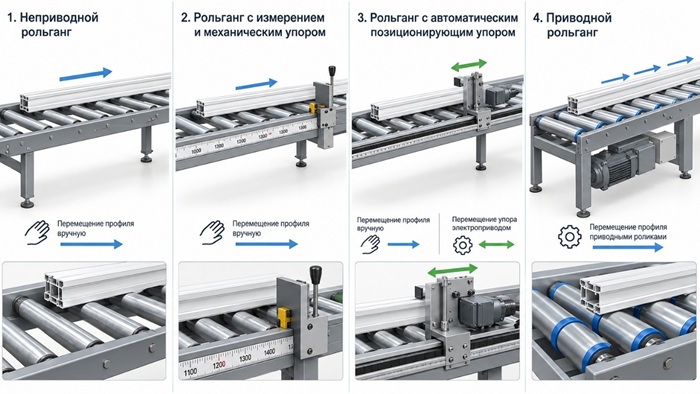
Основные типы роликовых систем различаются способом задания размера и тем, перемещается ли автоматически упор или сам профиль.
Какие проблемы возникают при работе с рольгангом
Типичные признаки неисправности или неправильной настройки:
- ролики вращаются с заметным сопротивлением;
- профиль приходится проталкивать;
- заготовка уходит в сторону;
- на поверхности появляются царапины;
- упор имеет люфт;
- одинаковая установка дает разные размеры;
- профиль не лежит в одной плоскости с рабочей зоной станка.
При царапинах проверяют не только материал роликов, но и стружку, загрязнение, заклинившие подшипники, острые кромки, состояние покрытия, упор и направляющие.
Как обслуживать рольганг
Задача обслуживания — сохранить свободное вращение роликов, жесткость конструкции и стабильность измерительной базы. Точный регламент смазки и замены деталей берут из инструкции конкретного производителя.
В регулярный контроль целесообразно включить:
- очистку роликов и направляющих от стружки;
- проверку свободного вращения;
- контроль креплений рамы, ножек и осей;
- проверку высоты относительно станка;
- контроль люфта упора;
- периодическую проверку контрольной детали;
- осмотр датчиков, кабелей и направляющих автоматического позиционера.
Нельзя назначать единый интервал смазки для всех рольгангов: конструкции подшипников, втулок, линейных направляющих и приводов различаются.
При работе с автоматическими системами нужно учитывать зоны защемления и выполнять регулировку или очистку после безопасной остановки оборудования в соответствии с инструкциями изготовителя.
Как рольганг влияет на автоматизацию оконного производства
Уровни автоматизации удобно рассматривать последовательно:
роликовая поддержка → механический упор → цифровая индикация → автоматическое позиционирование → работа по спискам резки → автоматическая подача материала.
Если основное время теряется на постоянной перестановке размеров, автоматический позиционер может убрать именно эту операцию. Если узкое место — физическое перемещение большого потока профиля, требуется уже приводной транспорт.
Автоматический позиционер не всегда оправдан. При небольшом количестве деталей, редкой смене размеров или эпизодической работе механическая система может быть проще и дешевле в эксплуатации.
Что учитывать перед покупкой рольганга
Сначала определяют профиль и максимальную нагрузку, затем рабочую высоту станка, длину поддержки и ход упора. После этого проверяют ролики, способ соединения, сторону установки и только потом выбирают уровень автоматизации.
Для автоматической модели отдельно оценивают:
- точность и повторяемость позиционирования;
- условия, при которых заявлены паспортные значения;
- способ измерения координаты;
- работу со списками резки;
- поддерживаемые интерфейсы;
- совместимость с конкретной пилой;
- доступность сервиса и запасных частей.
Не стоит объединять параметры разных моделей и исполнений только из-за похожего названия. Например, в линейке Yilmaz MKN представлены механические системы, DKN 302/602 относятся к ручным цифровым рольгангам, SKN 300/600 — к компьютеризированным системам с автоматическим упором, а HDL 400/700 — к сервоуправляемым автоматическим упорам. Поэтому сравнивать нужно точный индекс и технический лист конкретной версии.
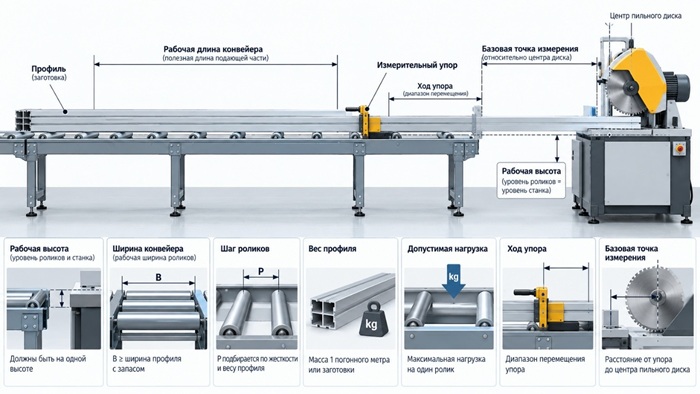
При выборе рольганга необходимо учитывать не только его длину, но и рабочую высоту, нагрузку, параметры роликов, ход упора и совместимость со станком.
Что в итоге дает правильно выбранный рольганг
Правильно подобранный рольганг поддерживает длинный профиль, облегчает подачу и помогает организовать повторяемую работу возле станка. Измерительный упор ускоряет установку размеров, а автоматический позиционер уменьшает число ручных перенастроек.
При этом сам рольганг не гарантирует точность детали. Результат зависит от всей цепочки: установки оборудования, измерительной базы, упора, фиксации профиля, состояния станка и пильного диска.
Последовательность выбора:
определить максимальные параметры профиля → проверить станок и высоту → подобрать длину и нагрузку → выбрать ролики → определить необходимость измерительного упора → решить, нужна ли автоматизация подачи или только автоматизация размера.
Рольганг в оконном производстве поэтому следует рассматривать не как отдельный «стол с роликами», а как элемент системы поддержки, измерения и перемещения профиля.
Как проверялась информация
Смотрите также
Читать все Стандарты качества пластиковых окон: руководство по ГОСТам и сертификатам
 Тонкости обработки торцов: как создаются идеальные окна
 Выбираем станки Yilmaz для производства алюминиевых окон: что важно знать при выборе
 Как выбрать оборудование для производства окон
 Из истории пластиковых окон