


Как выбрать производительность линии — 20, 60 или 120 окон в смену
Оглавление
- Что означают 20, 60 и 120 окон в смену
- Какие операции определяют производительность оконной линии
- Когда подходит производство на 20 окон в смену
- Что меняется при производительности около 60 окон
- Что требуется для производства 120 окон в смену
- Как рассчитать производительность по реальным заказам
- Чем отличаются линии на 20, 60 и 120 окон
- Как качество влияет на реальную производительность
- Как учитывать стеклопакеты
- Как оценить экономику автоматизации
- Как предусмотреть рост производства
- Что спросить у поставщика оборудования
- Как выбрать между 20, 60 и 120 окнами в смену
Производительность линии по выпуску окон следует выбирать не по максимальной скорости отдельного станка, а по реальному объему заказов, структуре изделий и пропускной способности всей технологической цепочки. Для производства 20, 60 и 120 окон за смену нужны разные уровни автоматизации, организации рабочих мест, внутрицеховой логистики и управления производственными заданиями.
При этом 20, 60 и 120 окон в смену — не официальные классы линий, а удобные сценарии для сравнения. Например, в каталожных материалах elumatec приведены варианты компоновок на 30, 60 и 100–120 окон и дверей за восемь часов. Пример на 100–120 изделий включает раскрой, сварочно-зачистной участок, буферы рам и створок, сборку, работу со стеклом и резку штапика. Это показывает главный принцип: при росте выпуска меняется вся производственная система, а не один станок.
Для конкретного производства необходимо проверять не только наличие действующего ГОСТ, но и применимые требования к оценке соответствия. В РФ блоки оконные и балконные дверные из полимерных материалов входят в перечень продукции, подлежащей декларированию соответствия по постановлению Правительства РФ № 2425.
Что означают 20, 60 и 120 окон в смену
Производительность 20, 60 или 120 окон обычно обозначает целевой выпуск предприятия за смену. Но сравнивать такие показатели можно только при одинаковом понимании того, что считается изделием. Глухое одностворчатое окно, многостворчатая конструкция с импостами и балконная дверь создают разную нагрузку на оборудование и персонал.
Если условно взять восьмичасовую смену без вычета остановок, 20 окон соответствуют одному готовому изделию каждые 24 минуты, 60 — каждые 8 минут, 120 — каждые 4 минуты.
| Целевая производительность | Средний ритм при 8 часах | Что становится критичным |
|---|---|---|
| 20 окон | 1 окно примерно каждые 24 минуты | универсальность оборудования и работников |
| 60 окон | 1 окно примерно каждые 8 минут | балансировка участков и сокращение ожиданий |
| 120 окон | 1 окно примерно каждые 4 минуты | автоматизация, логистика, буферы и производственные данные |
Это не означает, что одно окно полностью изготавливается за 4 или 8 минут. Операции идут параллельно: на одном участке режут профиль, на другом сваривают рамы, на третьем устанавливают фурнитуру, на четвертом выполняют остекление.
Фактически доступное время также меньше продолжительности смены: из него исключают предусмотренные организацией производства перерывы, обслуживание и плановые остановки.
Производительность оконного цеха зависит от согласованной работы всех участков, а не от скорости одного станка.
Что такое такт производства
Такт показывает, с каким средним интервалом производство должно выдавать готовое изделие для выполнения сменного задания:
Такт = доступное производственное время / требуемое количество изделий.
Если после плановых остановок доступно 420 минут, то для 60 окон такт составит 7 минут.
Такт нельзя путать со временем цикла рабочего места. Если операция на ограничивающем участке занимает в среднем 9 минут, а требуемый такт — 7 минут, одного такого поста недостаточно. Потребуется сократить время операции, организовать параллельное рабочее место или изменить технологический маршрут.
Почему нельзя считать только количество окон
Нагрузку правильнее определять по рамам, створкам, импостам, профильным деталям и операциям.
Глухое окно практически не нагружает участок установки створочной фурнитуры, тогда как двухстворчатая конструкция увеличивает количество профильных деталей, сварных контуров, фурнитуры и сборочных операций.
Какие операции определяют производительность оконной линии
Предприятие ограничивает не самый быстрый станок, а участок с минимальной пропускной способностью относительно требуемой нагрузки.
Типовой маршрут ПВХ-конструкции включает:
- раскрой ПВХ-профиля и стального усилителя;
- фрезерование и сверление;
- установку и крепление армирования;
- обработку импостов;
- сварку рам и створок;
- зачистку сварных углов;
- установку импостов;
- монтаж фурнитуры;
- сборку рам и створок;
- резку штапика;
- установку стеклопакета;
- регулировку;
- операционный и приемочный контроль.
Где возникает узкое место
Узкое место — участок, пропускной способности которого недостаточно для планового потока. Перед ним растет незавершенное производство (НЗП), а следующие операции могут периодически простаивать.
Ограничением могут стать раскрой, армирование, сварка, зачистка, фурнитура, сборка или остекление. После модернизации одного участка ограничение нередко перемещается на следующий.
Для действующего производства полезно провести хронометраж и заполнить таблицу:
| Участок | Доступное время | Среднее время обработки | Требуемый объем | Расчетная мощность | Фактическая загрузка |
|---|---|---|---|---|---|
| Раскрой | … | … | … | … | … |
| Обработка профиля | … | … | … | … | … |
| Армирование | … | … | … | … | … |
| Сварка | … | … | … | … | … |
| Зачистка | … | … | … | … | … |
| Фурнитура | … | … | … | … | … |
| Остекление | … | … | … | … | … |
Потребность участка во времени можно оценивать как сумму произведений количества операций на их нормативное или фактически измеренное время:
Потребность во времени = Σ (количество операций × стандартное время операции).
Полученное значение сравнивают с доступным временем одного или нескольких параллельных рабочих мест.
Почему паспортная скорость станка не равна выпуску окон
Паспортная производительность описывает конкретное оборудование при условиях, заданных производителем. Она не гарантирует такой же выпуск полностью собранных окон.
Например, ROTOX для центра обработки профиля SBA 485 указывает примерно 60–140 оконных единиц за смену в зависимости от комплектации. Центр выполняет дренажные и вентиляционные отверстия, обработку под импосты и фурнитуру, операции для крепления армирования и другие работы. Он также может получать производственные данные по сети и выбирать программу по штрихкоду. Это характеристика центра обработки, а не гарантия выпуска 60–140 готовых окон предприятием.
Поэтому в коммерческом предложении нужно выяснять, что производитель считает единицей: профильную деталь, раму, оконную единицу или полностью готовое изделие.
При выпуске 60–120 окон в смену особенно важны баланс рабочих мест, промежуточные буферы и организация движения изделий.
Когда подходит производство на 20 окон в смену
Уровень около 20 окон за смену обычно подходит небольшому производству с высокой долей индивидуальных заказов, где важнее универсальность, чем максимальная автоматизация.
Могут использоваться отдельные станки для раскроя, обработки, сварки и зачистки, роликовые опоры, тележки и универсальные сборочные столы. Один сотрудник иногда последовательно обслуживает несколько операций.
Такой сценарий рационален, если:
- предприятие только формирует устойчивый поток заказов;
- значительная часть продукции нестандартная;
- крупных повторяющихся серий мало;
- первоначальные вложения ограничены;
- предусматривается поэтапное расширение.
Что меняется при производительности около 60 окон
При выпуске около 60 окон решающей становится балансировка операций. Покупка нескольких быстрых станков не даст нужного результата, если рамы и створки значительную часть смены ждут следующего рабочего места.
Возрастает значение идентификации деталей, комплектования заказов и передачи производственных заданий. Штрихкодирование особенно полезно там, где оборудование может автоматически получить программу обработки и связать деталь с заказом.
Существенным фактором становятся и переналадки. Смена профильной системы, типа конструкции, инструмента или программы обработки занимает время, поэтому две смены с одинаковым количеством окон могут иметь разную фактическую производительность.
Почему при 60 окнах растет значение буферов
Межоперационный буфер сглаживает различия ритма соседних участков и позволяет короткой остановке одной машины не останавливать весь поток.
Но чрезмерный буфер увеличивает НЗП, занимает площадь и усложняет поиск нужной рамы. Поэтому его емкость следует определять по фактической вариативности времени операций, а не по принципу «чем больше, тем лучше».
Для управляемого потока может применяться последовательность FIFO — «первым поступил, первым вышел», если технологический маршрут и приоритеты заказов позволяют соблюдать такую очередность.
Что требуется для производства 120 окон в смену
При цели около 120 окон производство следует проектировать как связанный поток. Критичны согласование мощностей, внутрицеховая логистика, производственные данные и надежность оборудования.
При восьмичасовой смене номинальный ритм составляет около одного готового изделия каждые четыре минуты. Он обеспечивается не скоростью одной машины, а параллельной работой множества участков.
В проектном примере elumatec на 100–120 окон и дверей за восемь часов предусмотрена компоновка примерно 75 × 25 м с раскроем, работой со стальным усилителем, сварочно-зачистным комплексом, буфером рам и створок, сборочными участками, системой работы со стеклом и пилой для штапика. Это конкретный пример планировки, а не норматив площади или производительности для любого предприятия.
Почему одной быстрой сварочной линии недостаточно
Если сварка производит рамы быстрее, чем зачистка, фурнитура или остекление способны их принять, перед следующим участком образуется очередь.
Например, Yilmaz указывает для углозачистного станка CNC 609 производительность обработки 200–210 оконных рам за восемь часов, а для CNC 611 — 240–250 рам. Производитель также предусматривает отдельные инструменты для цветных и белых профилей и возможность включения оборудования в автоматизированную линию. Эти цифры относятся именно к обработке рам конкретными станками, а не к выпуску готовых окон предприятием.
Запас производительности отдельного оборудования полезен, если он компенсирует ассортимент, пиковую загрузку, обслуживание или будущий рост. Сам по себе большой паспортный запас не гарантирует большей мощности предприятия.
Как рассчитать производительность по реальным заказам
Расчет начинается с производственной программы, а не с каталога станков. Для действующего предприятия используются статистика заказов и хронометраж, для нового — прогноз продаж и технологические маршруты типовых изделий.
Сначала определяют требуемое количество готовых окон и дверей в загруженную смену. Затем программу переводят в количество рам, створок, импостов, профильных деталей и операций.
| Исходные данные | Зачем нужны |
|---|---|
| Окон и дверей за смену | общий план выпуска |
| Количество рам | нагрузка на сварку и зачистку |
| Количество створок | нагрузка на сварку, фурнитуру и сборку |
| Количество импостов | дополнительные операции обработки и монтажа |
| Профильные детали | нагрузка на раскрой и центр обработки |
| Профильные системы | оценка переналадок |
| Белый и цветной профиль | учет особенностей обработки конкретных систем |
| Время операций | определение узкого места |
| Брак и повторная обработка | расчет полезной производительности |
После этого по каждому участку рассчитывают требуемое время и сопоставляют его с доступным ресурсом. Первое рабочее место, которое достигает практического предела, ограничивает поток.
Как учитывать сложность разных изделий
Одно физическое окно не всегда равно одной производственной единице. Двухстворчатое окно или балконная дверь требуют больше операций, чем глухое изделие.
Для планирования можно использовать условные производственные единицы или, что точнее, стандартное время операций. Если базовая конструкция занимает на определенном посту 10 минут, а сложная — 20 минут, для нагрузки этого поста второе изделие эквивалентно двум базовым.
Коэффициент сложности не должен быть единым для всего предприятия. Дополнительная створка может слабо влиять на один автоматический центр, но существенно увеличивать время установки фурнитуры и сборки.
Пример расчета смешанного заказа
Предположим, сменное задание составляет 60 изделий: 20 глухих, 30 одностворчатых и 10 двухстворчатых.
Количество окон остается равным 60, но программа содержит уже 50 открывающихся створок. Значит, фурнитурный и сборочный участки получают значительно большую нагрузку, чем при заказе из 60 глухих окон.
Если затем увеличить долю двухстворчатых конструкций, количество готовых окон может не измениться, а потребность во времени сварки створок, установки фурнитуры и регулировки заметно возрастет. Именно поэтому линия должна рассчитываться по структуре заказов.
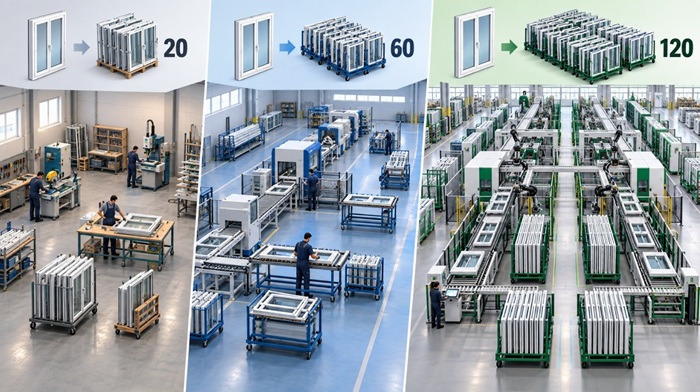
С ростом выпуска меняется не только производительность станков, но и организация всего технологического потока.
Чем отличаются линии на 20, 60 и 120 окон
С ростом выпуска увеличивается не только скорость оборудования, но и требование к синхронизации производства.
| Параметр | Около 20 окон | Около 60 окон | Около 120 окон |
|---|---|---|---|
| Тип производства | небольшой поток | устойчивое позаказное производство | промышленный поток |
| Раскрой и обработка | отдельные станки | автоматизация повторяемых операций | комплексные центры |
| Сварка и зачистка | отдельные рабочие места | высокопроизводительный участок | связанные комплексы |
| Фурнитура | преимущественно ручные посты | специализированные рабочие места | несколько согласованных постов |
| Логистика | тележки | организованные буферы | буферы и системная транспортировка |
| Производственные данные | маршрутные документы | маркировка и передача заданий | интеграция участков |
| Контроль качества | конечный и операционный | системный операционный | встроенный в поток |
| Главная задача | универсальность | балансировка | устойчивость потока |
Поэтому сравнивать следует не только количество окон за смену, но и число операторов, площадь, режим работы, инвестиции и эксплуатационные расходы.
Как качество влияет на реальную производительность
Реальная мощность — это выпуск годных изделий, а не число рам, прошедших через оборудование. Брак, переделка и повторная регулировка снова занимают рабочее время и уменьшают полезную производительность.
Поэтому важно отслеживать не только общий выпуск, но и долю изделий, прошедших операции без повторной обработки.
Для окон контролируют геометрию, сварные соединения, установку фурнитуры, остекление, работу створок, регулировку и приемку изделия.
ГОСТ 23166-2024 распространяется на оконные и балконные блоки заводского изготовления и устанавливает требования в том числе к изготовлению и контролю качества. ГОСТ 30674-2023 относится к оконным и балконным блокам из ПВХ-профилей. Для устройств открывания действует ГОСТ 30777-2023 с поправкой 2024 года.
Для предприятий РФ важно отдельно определять, какие требования используются при обязательной оценке соответствия конкретной продукции. Сам факт действия ГОСТ не означает автоматическую обязательность всех его положений во всех государствах ЕАЭС.
Как учитывать стеклопакеты
Сразу следует определить границы проекта: стеклопакеты производятся внутри предприятия или поступают от поставщика.
При закупке готовых стеклопакетов важны график поставки, комплектование по заказам, хранение и своевременная подача на остекление. При собственном изготовлении возникает отдельный производственный поток со своим оборудованием, персоналом, контролем качества и узкими местами.
Для клееных стеклопакетов действует ГОСТ 24866-2014. С 1 сентября 2026 года действует изменение № 2 к нему.
Поэтому выражение «линия на 120 окон» не должно автоматически означать, что в ее производительность включено собственное изготовление стеклопакетов. Границы расчета нужно зафиксировать до сравнения предложений поставщиков.
Как оценить экономику автоматизации
Более производительная линия оправдана, когда дополнительный выпуск, снижение трудоемкости и уменьшение потерь компенсируют инвестиции и эксплуатационные затраты.
В расчет включают:
- оборудование;
- доставку, монтаж и пусконаладку;
- подготовку помещения;
- электроэнергию и сжатый воздух;
- инструмент и расходные материалы;
- обслуживание и запасные части;
- программное обеспечение;
- персонал;
- стоимость простоев и повторной обработки.
Высокая паспортная мощность не имеет экономической ценности без загрузки. Если устойчивый спрос составляет 40 окон за смену, способность оборудования выпускать значительно больше сама по себе не создает дополнительную прибыль.
Полезно сравнить минимум три сценария: текущий спрос, реалистичный рост и сезонный максимум. Запас мощности следует обосновывать вариативностью заказов, техническим обслуживанием и планами расширения, а не универсальным процентом «на всякий случай».
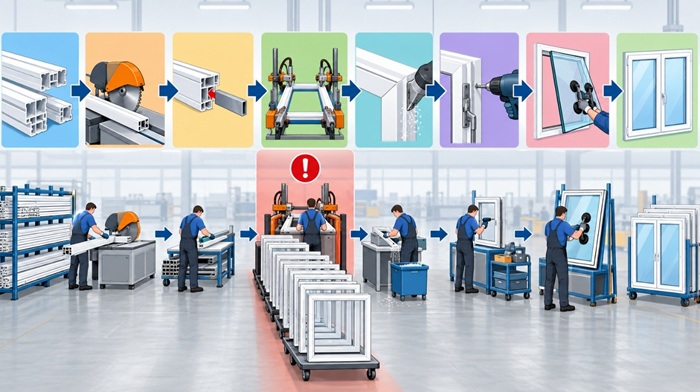
Пропускную способность всей линии определяет участок, который первым перестает справляться с производственным потоком.
Как предусмотреть рост производства
Оборудование и планировку желательно выбирать так, чтобы рост не требовал полной перестройки цеха.
Нужно заранее проверить возможность:
- добавить второй параллельный пост;
- увеличить участок сборки и фурнитуры;
- расширить межоперационные буферы;
- заменить ограничивающий станок;
- подключить дополнительное автоматическое оборудование;
- сохранить безопасные проходы и сервисный доступ.
Модульность встречается и в реальном оборудовании. ROTOX позиционирует SBA 485 как автоматизированный центр обработки с несколькими вариантами оснащения, а Yilmaz предусматривает для CNC 611 возможность последующего включения в автоматическую сварочно-зачистную линию.
Но расширяемость не равна покупке заведомо избыточной мощности. Рациональнее предусмотреть возможность добавления нужного модуля тогда, когда это оправдают заказы.
Что спросить у поставщика оборудования
Перед покупкой нужно получить не просто цифру «окон за смену», а условия, при которых она рассчитана.
У поставщика следует уточнить:
- что считается единицей производительности — деталь, рама, оконная единица или готовое изделие;
- какое типовое окно использовано для расчета;
- входит ли время загрузки, выгрузки и переналадки;
- какие операции автоматизированы;
- какие операции остаются ручными;
- сколько операторов необходимо;
- как производительность меняется при сложных конструкциях;
- учитывается ли цветной профиль и разные профильные системы;
- какие требования предъявляются к площади, электроснабжению и сжатому воздуху;
- как организованы штрихкодирование и передача производственных заданий;
- можно ли интегрировать оборудование с производственным программным обеспечением;
- какие возможности расширения предусмотрены;
- как организованы диагностика, сервис и поставка запасных частей;
- какие документы по безопасности и оценке соответствия оборудования предоставляются.
Как выбрать между 20, 60 и 120 окнами в смену
Выбирать мощность следует по устойчивому спросу, структуре заказов и пропускной способности ограничивающего участка. Каталожное число «окон за смену» — только отправная точка.
| Требуемый выпуск | Основной вопрос перед покупкой |
|---|---|
| До 20 окон в смену | не окажется ли крупная автоматизация экономически избыточной |
| 20–60 окон | какая операция первой ограничит дальнейший рост |
| 60–120 окон | сбалансированы ли обработка, сварка, сборка, фурнитура, остекление и логистика |
| Более 120 окон | нужны ли параллельные участки, дополнительные буферы и резервирование критических операций |
Для уровня около 20 окон обычно важны универсальность, компактность и возможность расширения. При 60 окнах на первый план выходят хронометраж, балансировка, переналадки, межоперационные буферы и автоматизация повторяемых процессов.
При цели около 120 окон необходимо рассчитывать весь поток: раскрой и обработку профиля, армирование, сварку, зачистку, фурнитуру, сборку, стеклопакеты, перемещение изделий, контроль качества и передачу производственных данных.
Правильный вопрос звучит не «какой станок способен делать 120 окон», а «сколько рам, створок, импостов, профильных деталей и операций должен обработать каждый участок для выполнения нашего сменного задания».
Смотрите также
Читать все Станки для резки профиля из ПВХ и алюминия
 Основные причины запотевания окон и их решения
 Стандарты качества пластиковых окон: руководство по ГОСТам и сертификатам
 Алюминиевый профиль
 Ошибки начинающих при запуске производства окон ПВХ и как их избежать